es
 English
 русский
Noticias
Inicio / Noticias / Noticias de la industria / Mantenimiento preventivo de calderas: guía industrial para una operación confiable y segura

+86-13961025664
Contenido
A las 2:47 horas, el supervisor del turno de noche de una planta metalúrgica recibe una alarma: la caldera de calor residual se ha disparado por falta de agua. El equipo reinicia el quemador, rellena el tambor e intenta reiniciar, pero la unidad no mantiene la presión. Una caldera que había estado funcionando durante tres meses con una temperatura de los gases de combustión que aumentaba gradualmente y con pérdidas progresivas en la chimenea, ahora necesita una reparación importante. El gerente de producción calcula el costo de una parada de 40 horas: pérdida de producción, horas extras de mano de obra y repuestos apresurados. Lo que hace que esta historia sea frustrante es que cada síntoma fue visible durante semanas. El aumento de la temperatura del gas, el mayor consumo de combustible por tonelada de vapor y las alarmas intermitentes de bajo nivel de agua fueron advertencias tempranas que un programa de mantenimiento preventivo de la caldera habría detectado.
El mantenimiento preventivo de calderas no es un ejercicio de lista de verificación genérica. Para las instalaciones industriales de metalurgia, química del carbón, energía y síntesis de amoníaco, una caldera o una caldera de calor residual es un activo de producción fundamental. El tiempo de inactividad no planificado en estas industrias se mide en decenas de miles de dólares por día. Este artículo explica cómo es un programa completo de mantenimiento preventivo de calderas, qué componentes necesitan mayor atención y cómo elaborar un cronograma que mantenga su planta funcionando de manera segura y eficiente.
Aquí está la conclusión inicial: un programa estructurado de mantenimiento preventivo de calderas es la inversión más rentable que una planta industrial puede hacer en su sistema de vapor. Protege a las personas, evita costosos tiempos de inactividad y mantiene el consumo de combustible bajo control. Las calderas funcionan bajo presión, a temperatura, con combustible inflamable y llama abierta. La combinación de esos factores significa que las fallas no sólo son inconvenientes; pueden ser peligrosos. La explosión de una caldera, un encendido en seco o una fuga de gases de combustión en el área de trabajo pueden provocar lesiones, interrupciones de la producción y sanciones reglamentarias que superan con creces el costo de cualquier programa de mantenimiento.
Varios efectos mensurables explican por qué los líderes de planta tratan el mantenimiento como una función operativa central. En primer lugar, los apagones forzosos son el coste más visible. Incluso una parada breve en una planta metalúrgica o química de carbón interrumpe el proceso posterior, y reiniciar un sistema de caldera pesada lleva horas además de la reparación misma. En segundo lugar, el combustible es el mayor gasto operativo individual en una planta de vapor. Cuando las superficies de transferencia de calor están limpias y la combustión está correctamente ajustada, la caldera convierte el combustible en vapor con su eficiencia de diseño. En tercer lugar, el equipo en sí es un activo de capital importante. Reemplazar una caldera industrial grande es un proyecto de varios años, y cada año de vida útil que agrega el mantenimiento es un beneficio financiero directo. Finalmente, está el cumplimiento. Las pólizas de seguro y las auditorías de seguridad de procesos requieren cada vez más evidencia documentada de que los recipientes a presión han sido inspeccionados, los dispositivos de seguridad probados y el mantenimiento realizado por personal calificado. En resumen, la pregunta no es si puede permitirse un programa de mantenimiento, sino cuánto costará una caldera sin mantenimiento antes de que finalice el siguiente ciclo de inspección.
El valor de un programa de mantenimiento se ve mejor en los números operativos. El tiempo de inactividad, los gastos de reparación, el uso de combustible, la vida útil del equipo y los incidentes de seguridad son las cinco métricas que más importan a los propietarios de calderas. El siguiente gráfico de barras resume los rangos de mejora comúnmente informados por las plantas que pasan de reparaciones reactivas a un programa de prevención programado. Trate estas cifras como puntos de referencia direccionales en lugar de garantías de desempeño, porque las condiciones del sitio, el tipo de combustible y la disciplina operativa influyen en los resultados reales. Sus propios datos de tendencias serán más significativos después de algunos ciclos de mantenimiento completos.
El mayor impacto aparece en el tiempo de inactividad no planificado: los programas activos generalmente informan alrededor de un 45 por ciento menos de interrupciones forzadas. Esto es consistente con el patrón de fallas de las calderas: la mayoría de las averías están precedidas por una degradación mensurable, como acumulación de incrustaciones, acumulación de hollín o deriva del control. La reducción de los costos de reparación sigue la misma lógica, porque reparar tempranamente una válvula desgastada o un tubo corroído cuesta mucho menos que reemplazar un tambor dañado. Un ahorro de combustible del 10 al 15 por ciento parece modesto, pero para una caldera de vapor de 10 toneladas por hora que funciona todo el año, eso equivale a una factura anual de combustible significativa. Los gerentes de planta a menudo subestiman la vida útil del equipo y se centran únicamente en el presupuesto del año en curso. Una caldera que se habría retirado después de 20 años con frecuencia alcanza los 25 años o más con un tratamiento de agua disciplinado y un ajuste de la combustión. La reducción de incidentes de seguridad es la línea más importante, aunque rara vez aparece en un presupuesto de mantenimiento. Las válvulas de seguridad, los cortes de bajo nivel de agua y las protecciones contra llamas son exactamente los componentes que fallan silenciosamente cuando no se ejercitan ni se prueban. En conjunto, estos cinco efectos explican por qué las compañías de seguros y las autoridades encargadas de los códigos solicitan cada vez más registros de mantenimiento documentados. Desde una perspectiva contable, el rendimiento de un programa de mantenimiento suele ser varias veces su costo anual. Los mismos datos también muestran que las peores fallas ocurren en plantas que solicitan servicio sólo después de que algo ya ha fallado. En resumen, la prevención no se limita a posponer una crisis; cambia todo el perfil de falla de la planta.
Los diferentes diseños de calderas requieren un énfasis de mantenimiento diferente. Las dos categorías clásicas son las calderas pirotubulares y acuotubulares. En una caldera pirotubular, los gases de combustión calientes pasan a través de tubos rodeados de agua. En una caldera acuotubular, el agua circula a través de tubos que se calientan desde el exterior mediante el gas del horno. Las plantas industriales también utilizan calderas eléctricas para cargas pequeñas y calderas de calor residual, que extraen energía del gas de proceso en lugar de quemar su propio combustible. A efectos de mantenimiento preventivo, la diferencia clave es el volumen de agua y la geometría de transferencia de calor. Las unidades pirotubulares tienen un gran inventario de agua, lo que las hace indulgentes por un corto tiempo pero peligrosas si se desarrolla una condición de bajo nivel de agua. Las unidades de tubos de agua tienen un volumen de agua menor y responden rápidamente a los cambios en el aporte de calor, pero sus tubos son más sensibles a las incrustaciones y al sobrecalentamiento local. Las calderas eléctricas eliminan el riesgo de combustión pero aún requieren control y tratamiento del agua.
| Característica | Caldera pirotubular | Caldera acuotubular |
|---|---|---|
| Geometría de transferencia de calor | Gases de combustión dentro de los tubos, agua fuera | Agua dentro de los tubos, gases de combustión fuera. |
| Rango de presión típico | Hasta aproximadamente 17 bar (250 psi) | Diseñado para presiones mucho más altas |
| Inventario de agua | Grande; respuesta más lenta a los cambios de carga | Más pequeño; respuesta más rápida a los cambios de carga |
| Riesgo de escala principal | Incrustaciones en las superficies de los tubos, lodos en el tambor | Incrustaciones dentro de tubos de pequeño diámetro, sobrecalentamiento rápido |
| Principal riesgo de incendio | Acumulación de hollín, daño refractario | Erosión, fatiga térmica, incrustaciones de cenizas. |
| Enfoque de mantenimiento | Control de nivel de agua, purga, quemador. | Calidad del agua de alimentación, espesor del tubo, ajuste del quemador. |
Más allá del tipo de caldera, un programa de mantenimiento debe abordar los componentes que fallan primero. Seis partes merecen especial atención en cada inspección. El tambor de vapor es el lugar donde se encuentran el nivel del agua, la purga y la inspección interna; también es donde comienza la protección contra la escasez de agua. Los tubos son la principal superficie de intercambio de calor y la parte más vulnerable a las incrustaciones, el hollín, la erosión y el adelgazamiento. El economizador se encuentra en la ruta de escape de los gases de combustión y sufre corrosión por el punto de rocío ácido cuando el agua de alimentación fría se encuentra con un gas que contiene ácido. El precalentador de aire calienta el aire de combustión y es propenso a obstrucciones y corrosión en el extremo frío. El quemador y el tren de combustible determinan la calidad de la combustión; El estado de la boquilla, la presión del combustible y el ajuste de las válvulas son importantes. Finalmente, las válvulas de seguridad y los controles de límite son la última línea de defensa y deben ejercerse, no sólo inspeccionarse.
Control de nivel de agua, purga, puntos de inspección internos y montaje de corte por bajo nivel de agua.
Superficie primaria de intercambio de calor; vulnerable a las incrustaciones, el hollín, la erosión y la pérdida de espesor.
Componente del extremo frío más expuesto a la corrosión del punto de rocío ácido y al choque térmico.
A menudo es el primer lugar donde aparecen obstrucciones, incrustaciones y corrosión en el extremo frío.
La boquilla o atomizador, los electrodos, la varilla de llama, las válvulas de combustible y los amortiguadores controlan la calidad de la combustión.
Las válvulas de seguridad, los cortes por bajo nivel de agua y las protecciones contra llamas deben probarse periódicamente.
Comprender cómo el tipo de caldera y las condiciones de servicio afectan los patrones de falla es el primer paso para redactar un plan de mantenimiento que aborde los riesgos reales. Una caldera tipo paquete en una planta de alimentos y una caldera de calor residual en una acería tendrán calendarios de mantenimiento completamente diferentes, incluso si ambas producen la misma presión de vapor. Es por eso que el resto de esta guía separa el cuidado general de las calderas de las demandas específicas de los equipos de calor residual industrial.
Todo programa eficaz de mantenimiento preventivo de calderas se basa en cinco pilares técnicos. Si alguno de ellos es débil, los demás no pueden compensarlo. Los ingenieros de calderas industriales utilizan este marco para diseñar programas específicos del sitio, y se aplica la misma lógica ya sea que opere un pequeño generador de vapor o un gran sistema de recuperación de calor residual.
El agua es a la vez el fluido de trabajo y el agente corrosivo. El agua sin tratar o tratada incorrectamente genera incrustaciones, que aíslan las superficies de transferencia de calor y provocan el sobrecalentamiento de los tubos. También provoca picaduras de oxígeno y corrosión en el tambor, los cabezales y las tuberías. Los parámetros clave a monitorear son la dureza, el pH, el oxígeno disuelto, el total de sólidos disueltos y la alcalinidad. Un programa competente de tratamiento de agua incluye muestreo regular, dosificación de productos químicos, funcionamiento adecuado del desaireador y máximo retorno de condensado. Los límites químicos del agua de alimentación establecidos por el fabricante de la caldera y el código aplicable del recipiente a presión deben escribirse en el manual de operación y compararse con cada informe de laboratorio.
La purga es la eliminación controlada de agua de la caldera para controlar los sólidos disueltos y los lodos. La purga de fondo elimina los sólidos suspendidos que se depositan en el tambor de lodo. La purga superficial, también llamada purga continua, controla la concentración de sólidos disueltos en el tambor de vapor. La purga excesiva desperdicia energía y tratamiento químico; La purga insuficiente permite que se acumulen incrustaciones y espuma. La frecuencia correcta depende de la calidad del agua, la tasa de evaporación y el tratamiento del agua de alimentación. Muchas plantas utilizan sistemas de purga automática respaldados por un programa de purga manual.
El quemador es el corazón del aporte energético de la caldera. Un quemador mal afinado desperdicia combustible, aumenta las emisiones y produce hollín que ensucia las superficies del hogar. El mantenimiento incluye limpiar boquillas o atomizadores, inspeccionar los electrodos de encendido, verificar la presión del combustible, probar las conexiones y los accionamientos del amortiguador y confirmar el tiempo de protección de la llama. El análisis periódico de los gases de combustión que mide el oxígeno, el monóxido de carbono y la temperatura de la chimenea es la forma estándar de guiar el ajuste del quemador. El ajuste de la combustión debe repetirse después de cualquier cambio en el suministro de combustible, después de reparaciones importantes del quemador y al menos una vez al año.
Las superficies de transferencia de calor acumulan depósitos en el lado del fuego y del agua. Los depósitos junto al fuego incluyen hollín, cenizas, escoria y polvo; Los depósitos ribereños incluyen incrustaciones y lodos. Ambos actúan como aislamiento, lo que obliga a la caldera a quemar más combustible para producir la misma producción de vapor. Los métodos de limpieza incluyen soplado de hollín con vapor o aire comprimido, cepillado mecánico, lavado con agua y limpieza química de incrustaciones junto al agua. El punto crítico de gestión es el seguimiento del programa de limpieza y la eficacia medida de cada limpieza, generalmente expresada como caída de la temperatura de los gases de combustión o cambio en el consumo de combustible.
Se debe probar que las válvulas de seguridad exploten a su presión establecida, porque una válvula de seguridad atascada no constituye ninguna protección. Los cortes de combustible y las alarmas de bajo nivel de agua deben probarse con una caída real del nivel de agua, no simplemente presionando un botón de prueba. Los sistemas de protección de llamas deben verificarse simulando una falla de llama y observando la secuencia de corte de combustible. Los manómetros, transmisores e interruptores de límite de presión y temperatura deben calibrarse con respecto a referencias conocidas. Estas tareas no son opcionales; son la diferencia entre una caldera que se para de forma segura y una que se para de forma catastrófica.
Una lista de verificación práctica asigna cada tarea a una frecuencia y a un rol específico. La siguiente tabla consolida las tareas más comunes que se encuentran en los programas de mantenimiento preventivo de calderas industriales. Las frecuencias deben ajustarse según las recomendaciones del fabricante, las horas de funcionamiento, el tipo de combustible, la calidad del agua y los resultados de la inspección. Una planta que quema fueloil pesado en un ambiente polvoriento necesitará una limpieza junto al fuego más frecuente que una que quema gas natural.
| Frecuencia | Tarea | Propósito |
|---|---|---|
| Diariamente | Verifique el indicador de nivel de agua y la claridad del vidrio del indicador | Garantizar una lectura precisa del nivel del agua. |
| Diariamente | Inspeccione si hay fugas, ruidos inusuales y vibraciones. | Detecte fallas mecánicas tempranas |
| Diariamente | Revisar la apariencia de la llama del quemador y registrar el uso de combustible. | Detectar tempranamente la desviación de la combustión |
| Diariamente | Soplar la columna de agua y el indicador de nivel | Evite lecturas falsas del nivel de agua |
| Semanal | Pruebe el corte de combustible por nivel bajo de agua y la alarma por nivel bajo de agua | Prevenir el disparo en seco y el riesgo de explosión. |
| Semanal | Inspeccionar refractarios, juntas y sellos de puertas. | Prevenir la pérdida de calor y las fugas de aire. |
| Mensual | Limpiar las superficies junto al fuego u operar sopladores de hollín. | Mantener la eficiencia de la transferencia de calor |
| Mensual | Prueba de válvulas de seguridad y cierre. | Verificar el funcionamiento de los dispositivos de seguridad a pedido |
| Mensual | Tomar muestras y probar el agua de la caldera. | Ajustar el tratamiento químico y la purga. |
| Mensual | Inspeccione el sistema de ventilación de gases de combustión en busca de obstrucciones o fugas. | Mantenga un tiro adecuado y evite el riesgo de CO |
| Trimestral | Recalibrar los controles operativos y de límite | Mantenga precisos los puntos de ajuste de temperatura y presión |
| Trimestral | Inspeccionar los componentes del quemador y el tren de combustible. | Garantizar una combustión limpia y segura. |
| Trimestral | Verifique las tuberías de retorno de condensado y agua de alimentación. | Prevenir la pérdida de agua y la corrosión. |
| Anual | Realizar inspecciones internas de la zona del agua y del fuego. | Evaluar el estado del tubo y el espesor del depósito. |
| Anual | Realizar prueba hidrostática para detectar fugas. | Verificar la integridad del límite de presión |
| Anual | Ajustar el quemador y analizar los gases de combustión. | Optimice la eficiencia y reduzca las emisiones |
| Anual | Abra los accesos y las bocas de acceso, inspeccione y reemplace las juntas. | Revisar las superficies internas y restaurar los sellos. |
Una lista de verificación escrita sólo es útil cuando se sigue de manera constante. Asigne cada tarea a una persona designada, registre los resultados en un libro de registro o en un sistema computarizado de gestión de mantenimiento e informe las excepciones el mismo día en que se encuentren. Las plantas más eficaces tratan la lista de verificación como un documento vivo. Si el mismo problema aparece repetidamente, se aumenta la frecuencia de esa tarea hasta que se controle el problema. Si una tarea nunca encuentra nada después de varios ciclos, su frecuencia se puede reducir de manera segura, pero solo con evidencia documentada que respalde el cambio.
La eficiencia térmica es el indicador más claro del estado de la caldera que un operador puede rastrear desde la sala de control. La temperatura de los gases de combustión, el contenido de oxígeno y el flujo de vapor juntos cuentan una historia sobre el estado de la unidad junto al fuego y al agua. Una forma útil de visualizar el valor del mantenimiento es trazar la eficiencia térmica de la caldera durante un período operativo de 24 meses. El siguiente gráfico de líneas compara dos calderas idénticas: una en un programa de mantenimiento preventivo disciplinado y otra a la que se le da servicio solo después de que aparecen fallas. Las curvas reflejan los patrones de degradación típicos observados en la operación industrial, donde el hollín, las incrustaciones y el control se acumulan lentamente con el tiempo.
La caldera en el programa de mantenimiento mantiene su eficiencia cerca del 82 por ciento durante todo el período de dos años. Las caídas menores aparecen aproximadamente en la misma época cada año, correspondientes a períodos de alta carga o cambios estacionales en la temperatura del agua de alimentación. La recuperación después de cada limpieza programada es visible en la ligera pendiente ascendente que sigue a cada intervalo de servicio. La caldera sin mantenimiento, por el contrario, pierde eficiencia en una curva que se acelera constantemente. Después de seis meses, la brecha es sólo de medio punto porcentual, fácil de ignorar en las operaciones diarias. Después de doce meses la diferencia supera los dos puntos, lo que ya se traduce en un notable crecimiento del consumo de combustible. Al final del segundo año, la caldera sin mantenimiento funciona cerca del 74 por ciento, casi ocho puntos por debajo de su contraparte mantenida. En términos de combustible, esto supone aproximadamente entre un 10 y un 12 por ciento más de combustible quemado para la misma producción de vapor. El combustible adicional también significa temperaturas más altas de los gases de combustión, lo que acelera la fluencia y la corrosión en las superficies de intercambio de calor. Cuando la pérdida de eficiencia se manifiesta claramente en las facturas de combustible, el daño interno a menudo ha progresado hasta el punto en que es necesario reemplazar los tubos. Es por eso que el monitoreo de la eficiencia es una verdadera herramienta de mantenimiento, no solo una métrica de contabilidad de costos. Le da al operador una advertencia temprana que es mucho más económica que una prueba de fugas en el tubo o una inspección interna.
Las calderas industriales de calor residual funcionan en condiciones que las calderas convencionales nunca enfrentan: altas cargas de polvo, temperaturas fluctuantes del gas, gases de combustión que contienen ácido y alteraciones en el proceso que cambian la composición del gas. Una caldera metalúrgica de calor residual, por ejemplo, puede recibir gas de un convertidor alimentado por oxígeno que oscila entre 300 grados Celsius y 900 grados Celsius en cuestión de minutos. Una caldera de calor residual de gases de combustión de un horno de coque procesa productos de combustión que contienen compuestos de azufre, partículas y humedad del proceso de coquización. Las calderas enfriadoras de sinterización manejan aire caliente que transporta polvo fino de mineral de hierro. Estas condiciones cambian las prioridades de mantenimiento de manera importante.
La contaminación y la erosión son las primeras preocupaciones. Depósito de cenizas y polvo en los bancos de tubos, lo que aumenta la caída de presión de los gases de combustión y reduce la transferencia de calor. Al mismo tiempo, el gas cargado de partículas de alta velocidad erosiona los bordes de ataque de los tubos y las aletas. Los sopladores de hollín deben mantenerse en funcionamiento, las puertas de acceso deben abrirse e inspeccionarse según lo programado y el espesor de la pared del tubo debe medirse con equipo ultrasónico cada año. La corrosión por punto de rocío ácido es la segunda gran preocupación. Cuando la temperatura de salida de los gases de combustión cae por debajo del punto de rocío ácido, el ácido sulfúrico se condensa en las superficies del extremo frío y ataca rápidamente al acero al carbono. La caldera debe operarse de manera que la temperatura de salida del gas se mantenga segura por encima del punto de rocío calculado, y las filas del extremo frío deben inspeccionarse para detectar picaduras y adelgazamiento en cada corte anual.
El economizador suele ser el primer componente que sufre en este entorno. Se encuentra en el extremo más frío del recorrido de los gases de combustión, donde el agua de alimentación entrante enfría el gas por debajo del umbral de condensación ácida. En servicios con alto contenido de azufre, el material y la geometría de las aletas determinan cuánto tiempo sobrevive un economizador. Los tubos de aletas soldados a base de níquel resisten la corrosión ácida mucho mejor que las aletas de acero al carbono convencionales, razón por la cual muchas plantas eligen este diseño durante el reemplazo. Seleccionar un economizador mejorado suele ser más económico que el costo acumulativo de reparaciones repetidas, tapones de tubos y pérdida de producción en una unidad defectuosa.
 Economizador soldado a base de níquel para gases de combustión con alto contenido de azufre Las aletas soldadas con níquel resisten la corrosión del punto de rocío ácido mucho mejor que el acero al carbono, lo que extiende la vida útil del economizador y reduce los costos de reparación en entornos hostiles de calderas. Ver producto →
El precalentador de aire se enfrenta a una exposición similar en el lado del aire de combustión. Las cestas del extremo frío se obstruyen con depósitos de polvo y bisulfato de amonio en algunos servicios, y el lado de aire puede filtrarse hacia el lado de gas cuando los sellos se desgastan. El mantenimiento incluye limpieza del lado del gas y del aire, inspección de sellos y monitoreo de la temperatura de salida del aire y la caída de presión de los gases de combustión. Si el precalentador de aire tiene un rendimiento deficiente, el quemador recibe aire más frío, la eficiencia de la combustión cae y la caldera lo compensa quemando más combustible.
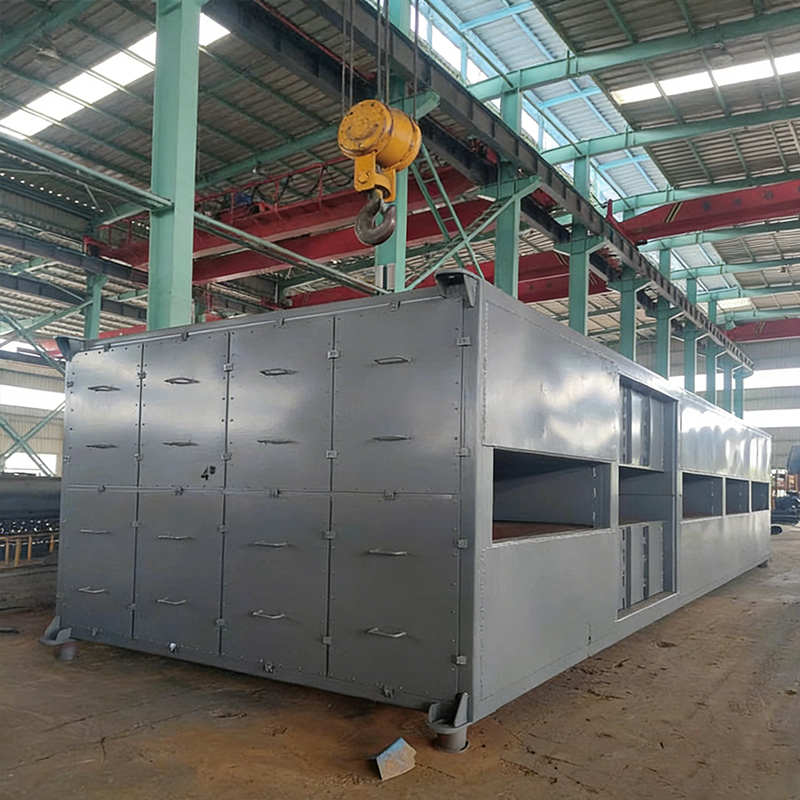 Precalentador de aire para aumentar la eficiencia de la caldera Precalienta el aire de combustión para mejorar la eficiencia de la caldera y la estabilidad de la combustión, pero requiere limpieza regular y monitoreo del sello para mantener el rendimiento. Ver producto →
Para calderas de calor residual vinculadas a un proceso ascendente continuo, las ventanas de mantenimiento deben sincronizarse con el proceso. Una caldera de calor residual de gases de combustión de un horno de coque a menudo solo puede inspeccionarse durante una parada programada del horno, lo que significa que la lista de verificación de inspección debe completarse en un número limitado de horas. El equipo debe preparar juntas de repuesto, tubos con aletas de repuesto y materiales de reparación con antelación para que la interrupción no se prolongue esperando las piezas. Durante cada parada se deben tomar fotografías internas, lecturas de espesor y muestras de depósitos para crear un registro de tendencias. Cuando cambia la composición del gas de proceso, como un cambio a carbón con mayor contenido de azufre o una nueva tasa de producción, el plan de mantenimiento debe revisarse en consecuencia.
 Caldera de calor residual de gases de combustión de horno de coque Diseñado para mantenimiento sincronizado con paradas de hornos; Recupera el calor residual para generar vapor mientras reduce la temperatura de los gases de combustión a 140-160°C. Ver producto →
Un fabricante con certificación ASME de diseño de calderas y recipientes a presión y una amplia experiencia en entornos de alta temperatura, mucho polvo y alta corrosión puede proporcionar una valiosa orientación sobre qué secciones inspeccionar primero y qué materiales de reemplazo especificar. Jiangsu Shineng Chemical Equipment Co., Ltd., por ejemplo, diseña equipos de recuperación de calor residual para plantas de metalurgia, energía, productos químicos de carbón y amoníaco sintético, y su experiencia de campo informa las prioridades de inspección que recomienda a los clientes. La misma lógica se aplica a cualquier planta: en caso de duda, consulte al fabricante del equipo original o a un fabricante experimentado de equipos de recuperación de calor industrial antes de cambiar el programa de mantenimiento. Para obtener una visión más amplia de la oportunidad de ahorro, puede revisar cómo las calderas de calor residual metalúrgico ayudan a las plantas a reducir el consumo de energía.
Un plan de mantenimiento preventivo de calderas se vuelve sostenible sólo cuando está respaldado por documentación, indicadores clave de rendimiento y acceso a soporte experto. La documentación comienza con un simple libro de registro o un sistema informatizado de gestión del mantenimiento. Cada prueba de agua, purga, ajuste de quemador, hallazgo de inspección y reparación debe registrarse con una fecha y el nombre de la persona que la realizó. Las fotografías de las superficies del hogar antes y después de la limpieza son especialmente valiosas porque crean una historia visual de la formación de depósitos. El libro de registro también documenta el cumplimiento de las encuestas de seguros y las inspecciones de códigos, lo que reduce el riesgo de sanciones y cierres forzosos.
Los indicadores clave de rendimiento convierten los datos sin procesar en decisiones. Las métricas más útiles para el mantenimiento de calderas son el número de paradas forzadas por año, el tiempo medio entre fallas, el consumo específico de combustible expresado en megajulios por tonelada de vapor o unidades similares, la tasa de aprobación de las pruebas de calidad del agua y la tasa de éxito de las pruebas de válvula de seguridad y corte por bajo nivel de agua. Cuando una métrica avanza en la dirección equivocada, se debe revisar el plan de mantenimiento. Por ejemplo, una tendencia creciente en el consumo específico de combustible es una señal temprana de contaminación o deriva de la combustión; una prueba de calidad del agua fallida indica un problema de tratamiento que pronto se convertirá en un problema de incrustaciones.
La formación de operadores es otro pilar de un plan sostenible. Los operadores de calderas deben saber cómo se ve y cómo suena el funcionamiento normal. Deberían poder identificar una llama distorsionada, una bomba de agua de alimentación ruidosa, una junta de registro con fugas y un medidor que indica algo extraño. Los procedimientos de apagado y arranque son momentos críticos de estrés térmico y los operadores deben seguirlos cuidadosamente. Muchas plantas celebran una breve charla sobre herramientas antes de cada parada anual para que todos comprendan el alcance de la inspección y la reparación.
Finalmente, utilice el conocimiento del fabricante del equipo. El fabricante de equipos originales, o un proveedor especializado con certificación pertinente, conoce los márgenes de diseño y los modos de falla que pueden aparecer luego de años de servicio. Un proveedor con certificación ASME de diseño de calderas y recipientes a presión, por ejemplo, puede asesorar sobre los puntos de inspección de soldadura, los valores de adelgazamiento de tubos permitidos y el material de reemplazo adecuado para una química de gas específica. Cuando una planta está actualizando un economizador, un precalentador de aire o una caldera de calor residual antiguos, involucrar al fabricante al principio de la fase de planificación evita conexiones no coincidentes y oportunidades perdidas de mejora del rendimiento. Este es exactamente el tipo de situación en la que la fabricación consciente de la calidad y las pruebas de seguridad se hacen visibles en la confiabilidad de su propia planta. Puede leer más sobre cómo un enfoque de fabricación que prioriza la calidad respalda la seguridad de los equipos.
La mayoría de las fallas de las calderas siguen un patrón: una pequeña degradación observable que nadie registró, seguida de una falla mayor que todos recuerdan. La siguiente tabla enumera los descuidos de mantenimiento más comunes en plantas de calderas industriales, sus consecuencias y la práctica correcta. Revisar esta lista con los operadores y el personal de mantenimiento una vez al año es una forma sencilla y eficaz de actualizar buenos hábitos.
| Supervisión | Consecuencia | practica correcta |
|---|---|---|
| Skipping the daily water gauge check | Water level drops unnoticed; riesgo de disparo en seco | Check the gauge glass every shift |
| Retrasar la purga del fondo | Los lodos se concentran debajo de la línea de agua; formas de escala | Follow the blowdown schedule without shortcuts |
| Ignorar pequeñas fugas de vapor | Water loss, makeup water increases, seat damage | Reparar pequeñas fugas a la primera oportunidad |
| Despreciando la tendencia de la temperatura de la chimenea | La acumulación de hollín y sarro pasa desapercibida | Registre la temperatura de la pila y actúe ante cualquier aumento |
| Not testing the low-water cutoff weekly | El límite puede fallar exactamente cuando es necesario | Test with an actual water level drop every week |
| Usar agua de maquillaje sin tratar | Incrustaciones en los tubos, picaduras de oxígeno, fallo rápido de los tubos. | Tratar y analizar toda el agua de maquillaje. |
| Retrasar la prueba de estallido de la válvula de seguridad | La válvula puede quedarse cerrada bajo sobrepresión. | Pruebe las válvulas de seguridad anualmente como mínimo |
| Canceling the annual internal inspection | Se pasan por alto el adelgazamiento y el agrietamiento ocultos. | Keep the inspection date fixed all year |
El patrón es consistente en todas las industrias: las fallas más costosas en las calderas están precedidas por pequeñas degradaciones observables que los miembros del personal no registraron o sobre las que no actuaron. En un caso común, una planta notó una temperatura de chimenea ligeramente más alta durante tres meses pero no programó una limpieza. La acumulación de escoria resultante en el lado del incendio provocó que la temperatura del metal del tubo aumentara, lo que provocó la rotura del tubo y una reparación de 400.000 dólares. En otro caso, un operador escuchó el funcionamiento de una bomba de agua de alimentación con más frecuencia de lo normal, pero asumió que se trataba de una variación normal. La bomba tenía una válvula de retención desgastada y el golpe de ariete resultante agrietó el cabezal del economizador. These are not unusual stories; son la narrativa de fracaso estándar en las plantas de calderas industriales.
Elegir el equipo adecuado y el socio de mantenimiento adecuado es tan importante como la propia lista de verificación. Los artículos siguientes fueron escritos para gerentes de planta y equipos de ingeniería que desean reducir el consumo de energía y mejorar la confiabilidad de los sistemas de recuperación de calor industriales.
El mantenimiento preventivo de calderas no es un gasto que deba minimizarse; es una capacidad de producción que debe gestionarse. Las plantas que tratan el mantenimiento como una función estratégica disfrutan de un menor consumo de combustible, menos paradas forzadas, una mayor vida útil de los equipos y condiciones de trabajo más seguras. El camino es sencillo: establezca una línea de base del estado de su equipo, cree una lista de verificación que se ajuste a sus condiciones operativas reales, asigne responsabilidad para cada tarea y revise los datos todos los meses. Si opera un sistema de recuperación de calor residual o una caldera de proceso químico en condiciones exigentes, trabaje con un proveedor que comprenda los modos de falla específicos de su equipo. El mantenimiento regular, honesto y documentado es la ruta más directa hacia una caldera que arranca cuando la necesita y sigue funcionando hasta que la apaga intencionalmente.
Si tiene alguna pregunta, complete el formulario de contacto al final de la página y contáctenos.
Le ayudaremos a avanzar hacia el éxito.

Zona de aglomeración industrial de alta tecnología de Maqiao Norte, ciudad de Jingjiang, ciudad de Taizhou, provincia de Jiangsu

+86-18752676699 / +86-13961025664
 Anterior