es
 English
 русский
Noticias
Inicio / Noticias / Noticias de la industria / Cómo arreglar una caldera con fugas: causas, diagnóstico, pasos de reparación en las plantas

+86-13961025664
Contenido
Un charco debajo de la carcasa de una caldera industrial rara vez es solo un problema de plomería. En una caldera de calor residual de gases de combustión de un horno de coque de 60 t/h, el agua que aparece a lo largo de una costura de la carcasa generalmente indica una de tres cosas: una soldadura fallida entre el tubo y la placa de tubos, un tubo economizador adelgazado o una junta de orificio de registro que supura. Esas tres fallas parecen casi idénticas desde la pasarela, y corregirlas cuesta cantidades de dinero y tiempo de inactividad muy diferentes.
La tentación es siempre la misma: apretar algo, mantener la unidad en línea y solucionarlo durante la próxima interrupción planificada. Así es exactamente como un trabajo de cuatro horas para reparar una caldera con fugas se convierte en un proyecto de reemplazo de tres semanas con una penalización de producción adjunta.
Así que aquí está la conclusión primero. Deténgase, aísle y localice antes de que alguien toque una llave inglesa. En las calderas industriales y las calderas de calor residual, aproximadamente dos tercios de las fugas del lado del agua provienen de un conjunto pequeño y predecible de ubicaciones, y cada ubicación tiene un método de reparación preferido con su propia tolerancia a los retrasos. Lo que sigue cubre las causas de las fugas, cómo diagnosticarlas de manera segura, cómo se comparan las opciones de reparación en términos de tiempo y costo, y qué opciones de materiales y diseño mantienen seca una caldera durante la próxima década.
Localice la fuente de la fuga antes de abrir una sola caja de herramientas; el método de reparación está determinado por el mecanismo de falla, no por dónde gotea el agua.
Las fugas en las calderas no son aleatorias. Se agrupan alrededor de un número limitado de mecanismos y cada mecanismo deja su propia firma en el metal. Si puedes nombrar el mecanismo, puedes predecir la reparación, el tiempo de inactividad y la probabilidad de que la fuga vuelva al mismo lugar dentro de doce meses.
| Ubicación de la fuga | Causa raíz más probable | Primera verificación de campo | Reparación preferida |
|---|---|---|---|
| Soldadura de tubo a placa de tubos | Expansión térmica cíclica, punta de soldadura restringida | Prueba de colorante penetrante, boroscopio de la articulación. | Reparación de soldadura local más alivio de tensiones |
| Pared del tubo del economizador o precalentador de aire. | Corrosión por punto de rocío ácido, pH bajo del agua de alimentación | Encuesta ultrasónica del espesor de la pared | Retubo de sección con diseño resistente a la corrosión. |
| Superficie del tubo del lado del fuego cerca del soplador de hollín | Erosión por cenizas, corte con vapor. | Inspección visual durante la interrupción | Reparación de manguito o reemplazo de un solo tubo |
| Juntas para pozos y registros | Junta envejecida, torsión de perno desigual, asiento deformado | Recarga de baja presión y observación conjunta. | Nueva junta con una secuencia de torsión documentada. |
| Conexiones bridadas y atornilladas | Relajación del perno bajo ciclo térmico. | Imágenes térmicas mientras la unidad está caliente | Vuelva a apretar según las especificaciones, agregue arandelas de resorte |
| Juntas de dilatación y carcasa. | Movimiento diferencial más allá del recorrido del fuelle. | Medición visual del recorrido y la brecha. | Rediseñar el elemento de expansión. |
| Colectores y tuberías de purga | Fluencia, erosión-corrosión por vapor húmedo. | Prueba de dureza, mapeo de espesor ultrasónico. | Reemplazo de segmento de tubería o cabezal |
Dos formas rápidas de reducir la lista. Primero, pregunte cuándo aparece la fuga. Una fuga que aparece sólo al arrancar en frío es un problema de articulación relacionado con la contracción; Una fuga que crece con la carga suele ser corrosión o erosión impulsada por el flujo y la temperatura. En segundo lugar, pregunte por dónde sale el agua en relación con el recorrido del gas. Las fallas del lado del agua mojan la carcasa exterior y el aislamiento, mientras que las fallas del tubo del lado del fuego a menudo aparecen como vapor blanco en el conducto de humos o como un aumento en la temperatura de la chimenea antes de que el agua sea visible.
La mayoría de las fugas en las calderas son síntomas de una falta de coincidencia entre las condiciones reales de funcionamiento y el material, la expansión o el diseño del tratamiento del agua, no evidencia de que alguien soldara mal hace diez años.
La reparación de una caldera con fugas comienza mucho antes de que llegue la máquina de soldar. La siguiente secuencia es la que recomendamos a los equipos de mantenimiento de plantas y está diseñada para proteger tanto al equipo como a la evidencia que indica qué fue lo que realmente falló.
Una nota sobre las pruebas hidrostáticas: cualquier prueba por encima de la presión de diseño debe seguir el código aplicable y la propia documentación certificada de la caldera, y en una caldera de calor residual con conductos del lado del gas adjuntos, la ruta del gas debe aislarse positivamente y purgarse antes de introducir agua. Tomar ese camino es la forma más rápida de convertir una tarea de mantenimiento en un incidente.
La secuencia de diagnóstico no es papeleo: los datos operativos y el mapa de espesor que recopile en los pasos tres y seis deciden si la reparación durará un año o quince.
Cuando los registros de mantenimiento se clasifican por ubicación en lugar de por fecha, aparece un patrón casi de inmediato. Las calderas son conjuntos diseñados con un número finito de puntos débiles, y esos puntos débiles se comportan de manera consistente en industrias muy diferentes. Una batería de horno de coque, una máquina de sinterización y una caldera de una central eléctrica utilizan diferentes químicas de gases de combustión y diferentes perfiles de carga, pero la distribución de sus fugas es notablemente similar. Conocer la distribución esperada cambia la forma en que almacena repuestos, cómo redacta la ruta de inspección y cómo informa al equipo de mantenimiento antes de una interrupción. El siguiente cuadro muestra una distribución representativa de las ubicaciones de fugas reportadas en inspecciones de calderas industriales y calderas de calor residual; Las plantas individuales diferirán en cuanto a combustible, tratamiento de agua y ciclo de trabajo.
Ubicaciones de fugas reportadas en inspecciones de calderas industriales (distribución ilustrativa, porcentaje de todas las fugas registradas)
Lo primero que dice el gráfico es que aproximadamente un tercio de todas las fugas se ubican en la unión de tubo a placa de tubos, que es el único lugar en una caldera donde tres materiales diferentes con tres tasas de expansión diferentes se sueldan en una única conexión restringida. Esa concentración no es un defecto de fabricación; es la consecuencia natural de aplicar una carga térmica cíclica a una junta rígida.
El segundo grupo, al veintiséis por ciento, cubre los tubos del economizador y del precalentador de aire. Estos componentes viven en el extremo frío del recorrido del gas, donde la temperatura de la superficie del metal cae por debajo del punto de rocío ácido, por lo que una caldera que enciende combustible que contiene azufre y ejecuta una temperatura baja del gas de salida siempre perderá su economizador primero. Si su planta ha reemplazado los tubos economizadores dos veces en cinco años, el problema es el margen de temperatura de la superficie, no el proveedor de los tubos.
El tercer grupo, juntas, orificios de registro y bridas con un diecisiete por ciento, es el más frustrante porque es casi totalmente evitable. Estas fugas provienen de elastómeros envejecidos, torsión desigual de los pernos, asientos deformados y juntas reapretadas por sensación más que por especificación. Son baratos de arreglar individualmente y costosos en conjunto, porque cada uno cuesta un aislamiento, un tiempo de reutilización y un reinicio.
La erosión causada por el fuego cerca de los sopladores de hollín representa el doce por ciento. El patrón aquí es muy localizado: la erosión sigue la trayectoria del chorro de vapor, por lo que los tubos dañados suelen tener las mismas tres o cuatro filas cada vez. Rotar las posiciones del soplador de hollín o ajustar la secuencia de soplado entre cortes generalmente reduce sustancialmente este número.
Las juntas de expansión y la carcasa representan el siete por ciento, y los cabezales y tuberías de purga el cuatro por ciento. Ésas son las fallas de baja frecuencia y de altas consecuencias. Una junta de expansión con fugas daña el aislamiento y la carcasa, pero rara vez amenaza el límite de presión, mientras que las grietas por fluencia en un cabezal pueden ser un evento de interrupción forzada con un largo tiempo de espera para una pieza forjada de reemplazo.
Leídos juntos, la distribución respalda una estrategia de mantenimiento simple. Coloque la mayor parte de su presupuesto de inspección en las uniones de tubo a placa de tubos, los bancos economizadores y las uniones atornilladas, porque esas tres áreas conllevan el setenta y siete por ciento del riesgo. Utilice el esfuerzo restante para mapear espesores en colectores y tuberías, donde las fallas son raras pero graves.
También explica por qué los consejos genéricos sobre cómo reparar calderas con fugas a menudo decepcionan. Una planta que dedica su parada a reparaciones de carcasas mientras la temperatura de entrada del economizador se mantiene por debajo del punto de rocío volverá a funcionar dentro de dieciocho meses. La distribución le indica dónde buscar primero y los datos operativos le indican por qué la fuga eligió ese lugar.
Tres áreas (uniones de tubo a placa de tubos, bancos de tubos de extremo frío y conexiones atornilladas) conllevan más de las tres cuartas partes de todo el riesgo de fugas de calderas, por lo que merecen la mayor parte de cada presupuesto de inspección.
Una vez que se conoce el mecanismo, las opciones de reparación se reducen rápidamente. La siguiente comparación está escrita desde la perspectiva de una planta operativa que tiene que elegir entre una reparación de dos días y un reemplazo de seis semanas, y supone que se siguen el código de la caldera y la documentación del fabricante.
| Método | Más adecuado para | Tiempo de inactividad típico | Costo relativo | Vida útil realista |
|---|---|---|---|---|
| Reparación de soldadura local | Grieta aislada en la punta de soldadura, picadura pequeña en una pieza de presión gruesa | 1 a 3 días | Bajo | 3 a 10 años si se corrige la causa |
| Taponamiento de tubos | Tubos individuales fallidos, hasta aproximadamente el diez por ciento de un banco | 1 a 2 días | Bajo | Indefinido, pero se reduce la capacidad y el equilibrio de flujos. |
| Manga | Daño por erosión o corrosión en una longitud de tubo corta | 2 a 4 días | Bajo to medium | 2 a 6 años |
| Retubo de sección | Múltiples quiebras concentradas en un banco | 1 a 3 semanas | Medio | 8 a 15 años |
| Reemplazo completo del haz de tubos | Pérdida generalizada de la pared o cambio de servicio. | 3 a 6 semanas | Medio to high | 15 años o más |
| Reemplazo de unidad completa | Daños en la carcasa, el tambor o el cabezal; El deber ya no coincide con el diseño. | 2 a 6 meses incluyendo fabricación | Alto | 20 años o más |
Detrás de esa mesa se encuentran tres reglas prácticas. En primer lugar, el taponamiento es una medida de estabilización, no una solución. Cada tubo obstruido reduce el área de transferencia de calor y aumenta la temperatura de salida de los gases de combustión, lo que a su vez empuja a los tubos restantes más cerca de su punto de rocío. Conecte más de aproximadamente el diez por ciento de un banco y habrá rediseñado efectivamente la caldera sin hacer la ingeniería.
En segundo lugar, las reparaciones con soldadura solo duran cuando se soluciona la restricción que causó la grieta original. En una unión de tubo a placa tubular, eso significa verificar el margen de expansión, la holgura entre el tubo y el orificio y el tratamiento térmico después de la soldadura. Una reparación que ignore esos tres elementos se agrietará en el mismo dedo del pie, generalmente dentro de un año.
En tercer lugar, la economía de la reparación debe juzgarse por el calor entregado, no por la factura de reparación. Un economizador con fugas que se tapa en lugar de volver a colocar el tubo aumenta la temperatura de salida de los gases de combustión, lo que aumenta el consumo de combustible cada hora que funciona la caldera. En una unidad que dispara continuamente, esa penalización puede exceder el costo de un retubo adecuado dentro de dos o tres temporadas de funcionamiento.
Conectar y soldar gana tiempo; sólo una reparación que elimine la causa mecánica o química de la fuga adquiere confiabilidad.
Cuando la reparación deja de tener sentido, la decisión de reemplazarla depende del lugar en el que se ubica la caldera en el proceso. Las calderas de calor residual no son productos intercambiables; cada configuración se adapta a una fuente de gas, una carga de polvo y un perfil de temperatura. La siguiente tira enumera las configuraciones especificadas con mayor frecuencia en plantas químicas de carbón, metalurgia, energía y amoníaco.
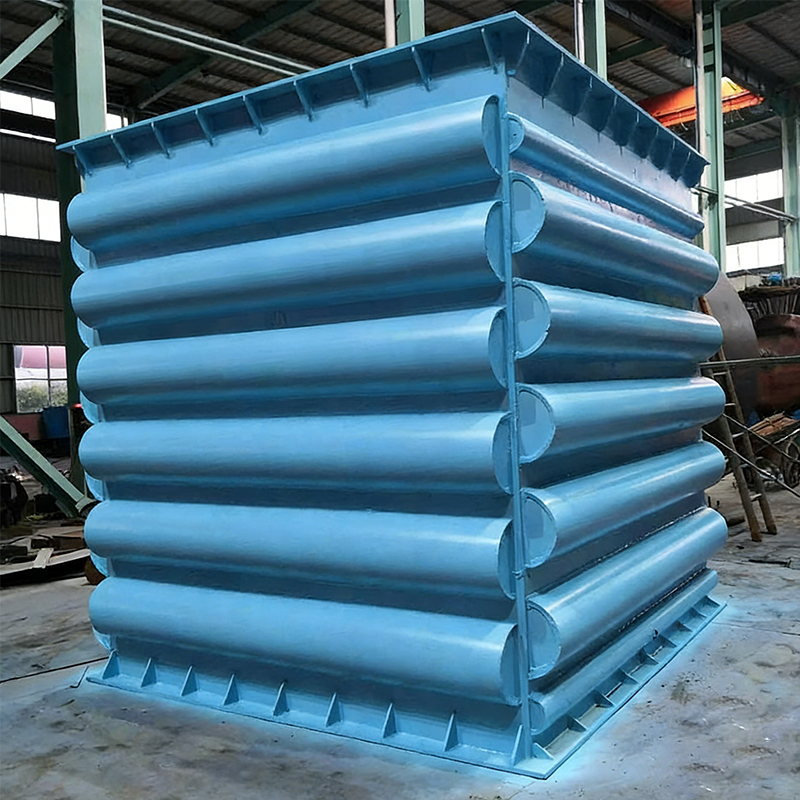 Caldera de calor residual de gases de combustión de horno de coque La caldera de calor residual de gases de combustión de hornos de coque es un dispositivo de alta eficiencia y ahorro de energía desarrollado específicamente para la industria del coque. Su objetivo es recuperar y utilizar el... Ver producto →
Para cada uno de estos puestos, haga las mismas cuatro preguntas antes de solicitar cotizaciones. ¿Cuál es el flujo de gas de diseño y el rango de temperatura en la entrada, incluidas las condiciones adversas? ¿Cuál es la carga de polvo y la distribución del tamaño de las partículas en la entrada? ¿Cuál es el contenido de azufre y de humedad y, por tanto, el punto de rocío ácido que fija la temperatura mínima del metal? ¿Y a qué reducción opera realmente la planta, a diferencia del rango nominal?
La selección de proveedores es tan importante como la configuración. Una caldera de calor residual es un recipiente a presión con una superficie de transferencia de calor en el lado del gas, por lo que el fabricante necesita una calificación tanto de la caldera como del recipiente a presión y experiencia práctica en el entorno específico de polvo y corrosión. Un proveedor que sólo ha construido intercambiadores de calor de gas limpio normalmente no especifica el espaciamiento de los tubos y el soplado de hollín, y la primera fuga aparecerá en el segundo año operativo.
Haga coincidir la configuración de la caldera con la posición del proceso, la carga de polvo y el punto de rocío ácido antes de comparar precios; los errores de configuración no se pueden corregir con un descuento.
La mayor parte de la prevención de fugas en una caldera industrial ocurre en la etapa de dibujo, no en el taller de mantenimiento. Tres decisiones de diseño hacen la mayor parte del trabajo: mantener la temperatura del metal por encima del punto de rocío ácido, elegir un diseño de junta que tolere la expansión diferencial y limitar la velocidad del gas en las primeras filas de tubos.
La corrosión por punto de rocío es el mecanismo dominante en economizadores y precalentadores de aire. La respuesta de ingeniería es un margen documentado entre la temperatura mínima del metal y el punto de rocío ácido calculado, sostenido en todo el rango operativo, incluidas las condiciones de baja carga. Una caldera que mantiene este margen a plena carga pero cae por debajo de él con un cuarenta por ciento de carga seguirá fallando, sólo que más lentamente.
Mientras que las juntas economizadoras soldadas convencionales luchan con altas temperaturas, mucho polvo y condensación corrosiva, las construcciones soldadas ofrecen un conjunto diferente de compensaciones. Un economizador soldado a base de níquel utiliza una conexión de tubo a cabezal completamente soldada, que elimina el largo extremo de soldadura que actúa como iniciador de grietas en uniones cargadas cíclicamente y proporciona un contacto más uniforme entre el tubo y la aleta. El metal de aportación se selecciona por su resistencia a la corrosión en lugar de por su facilidad de soldadura, y la superficie resultante resiste el condensado ácido que ataca el extremo frío del recorrido de los gases de combustión.
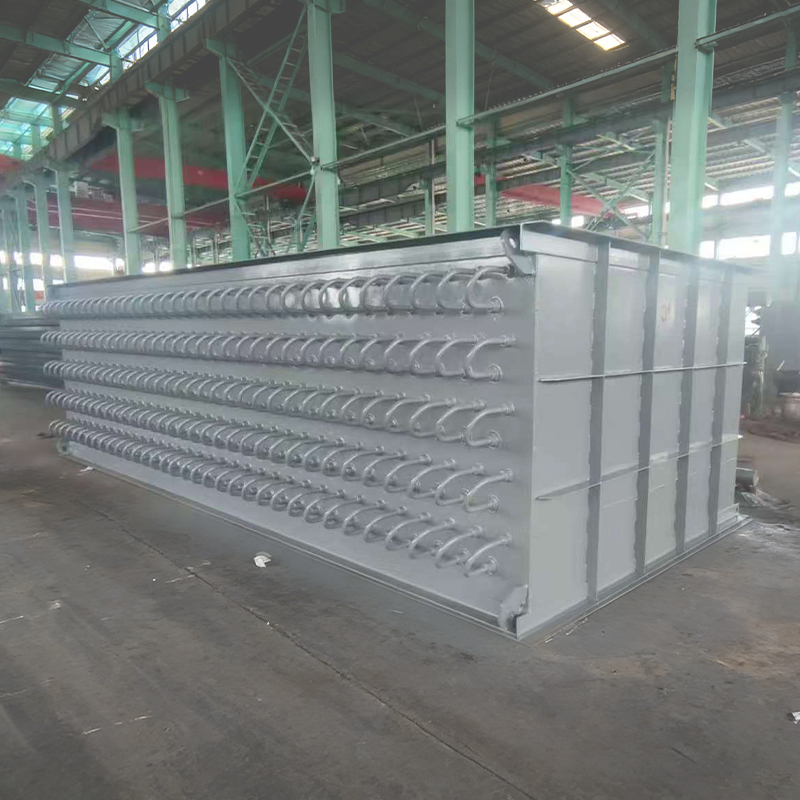 Economizador soldado a base de níquel Economizador soldado a base de níquels are advanced devices that significantly improve the economizer's corrosion resistance, wear resistance, ash accumulation resistance, an... Ver producto →
Cuando el requisito es simplemente calentar el aire de combustión con el calor residual de los gases de combustión, un precalentador de aire es la opción más económica, siempre que se mantenga el margen de temperatura del extremo frío y los conductos del lado del gas se puedan limpiar sin desmontar todo el banco. La selección entre los dos debe seguir el análisis de los gases de combustión, no el orden del catálogo de equipos.
La erosión aumenta aproximadamente con el cubo de la velocidad del gas, por lo que las primeras filas de una caldera polvorienta deben diseñarse para una velocidad más baja que el resto del haz. La ubicación del soplador de hollín también es importante: un soplador que dirige vapor a la misma fila de tubos desde el mismo ángulo durante años erosionará una línea predecible de tubos, y rotar la secuencia entre cortes es una forma económica de distribuir el desgaste.
En el lado del agua, los detalles de diseño que previenen las fugas son menos glamorosos pero igualmente decisivos: partes internas correctas del tambor para evitar el arrastre de vapor, capacidad de purga adecuada para controlar los sólidos disueltos y un desaireador que realmente elimina el oxígeno en lugar de uno que simplemente está presente en el diagrama de flujo. Los problemas químicos del agua aparecen en la superficie del tubo meses después, y para entonces el daño ya es una picadura localizada.
Un margen de temperatura documentado en el extremo frío y un diseño de junta que tolera la expansión diferencial previenen más fugas de las que cualquier régimen de mantenimiento puede reparar.
La decisión debe tomarse en función de cuatro números: el espesor de pared medido versus el mínimo requerido, el número de fugas en el período operativo actual en comparación con el anterior, la vida útil restante de las piezas de presión y el valor de un día de producción perdida. Cuando esos números apunten en direcciones diferentes, utilice los criterios siguientes.
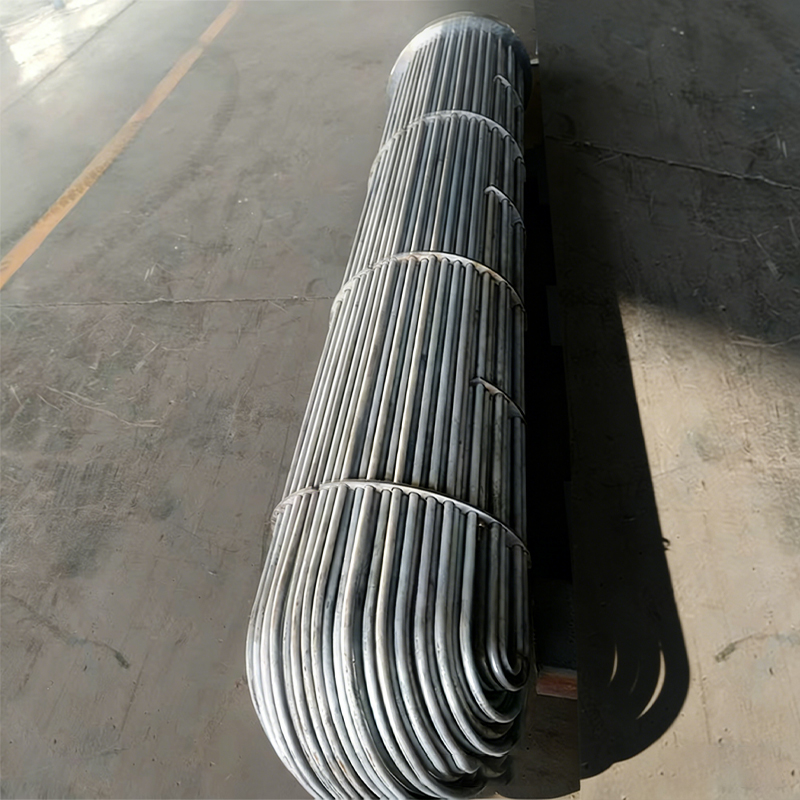 Intercambiador de calor de carcasa y tubos El intercambiador de calor de carcasa y tubos es un intercambiador de calor industrial típico y universal. Su estructura central consta de una gran carcasa (lado de la carcasa) que alberga el tubo... Ver producto →
| Reparar en el lugar cuando | Planificar el reemplazo cuando |
|---|---|
|
|
Vale la pena realizar correctamente el cálculo de la recuperación de la inversión. Un economizador con fugas que obliga a la planta a pasar por alto parte de la superficie de transferencia de calor eleva la temperatura de salida de los gases de combustión, y cada grado de recuperación perdida se traduce en combustible adicional por hora. Multiplique esa penalización horaria por las horas de funcionamiento anuales, agregue el costo de los cortes no planificados que ha causado la unidad actual y compare el total con el precio de entrega de un banco de reemplazo, incluida la instalación.
En muchas unidades de servicio continuo, la aritmética se resuelve a favor del reemplazo dentro de dos o tres años, y eso sin tener en cuenta el riesgo de una parada forzada durante un período de máxima producción. En cambio, en unidades que funcionan algunas semanas al año, una reparación in situ con la química correcta del agua puede seguir siendo la opción racional durante una década.
Otra variable que merece mención es el coste de una reparación de mala calidad. Una soldadura que pasa una prueba hidrostática pero deja una concentración de tensión en la punta volverá a fallar, y la segunda falla generalmente cuesta más que la primera porque llega sin previo aviso y, a menudo, durante una campaña de producción.
Reemplace cuando la frecuencia de fugas aumente en varios bancos y el espesor de la pared sea el mínimo del código; repare sólo cuando se conozca el mecanismo y la vida útil restante cubra el siguiente ciclo de interrupción.
Una caldera reparada permanece reparada sólo si los tres factores que provocan la formación de fugas se mantienen dentro de su envoltura de diseño. La química del agua controla la tasa de pérdida de la pared desde el interior, los ciclos de carga controlan la acumulación de daños por fatiga en las juntas y los intervalos de inspección deciden si la próxima fuga la encuentra un técnico o un operador de turno en medio de la noche.
| Interval | Actividad | Registro | Mecanismo de fuga abordado |
|---|---|---|---|
| cada turno | Verifique la estabilidad del nivel del tambor, la operación de purga y cualquier filtración visible. | Registrar lecturas y observaciones. | Excursiones operativas, llanto de juntas. |
| Diariamente | Pruebas de pH, conductividad y oxígeno disuelto del agua de alimentación. | Gráfico de tendencias, no sólo un valor | Picaduras en el lado del agua y corrosión debajo del depósito |
| Semanal | Control de la temperatura de salida de los gases de combustión y de la opacidad de la chimenea. | Temperatura frente a la línea base de carga | Fuga temprana, contaminación y derivación del tubo |
| Mensual | Imagen térmica de carcasas, bridas y puertas de registro en caliente | Imágenes archivadas en meses anteriores. | Fugas en juntas y juntas antes de fallar |
| Corte anual | Mapeo ultrasónico de espesor de bancos de economizadores y precalentadores de aire. | Lecturas mapeadas en cuadrícula | Adelgazamiento de las paredes por corrosión y erosión. |
| Corte anual | Pruebas de tintes penetrantes o partículas magnéticas de soldaduras de tubo a placa de tubos | Registros conjunto por conjunto | Grietas por fatiga en juntas restringidas |
| Cada 3 a 5 años | Inspección de piezas a presión total, prueba de dureza del cabezal, medición del recorrido de la junta de expansión | Informe de inspección certificado | Deslizamiento, sobrecarrera de expansión, daños en la carcasa |
Dos hábitos hacen que estos intervalos sean efectivos. La primera es comparar las lecturas con una línea base corregida por la carga en lugar de con un valor de alarma fijo, porque la mayoría de las fugas se anuncian como un pequeño cambio de tendencia mucho antes de cruzar un umbral. El segundo es escribir la corrección química del agua en la misma orden de trabajo que la reparación mecánica, de modo que la solución y la causa se cierren juntas.
Los ciclos de carga merecen una atención específica. Cada arranque y parada aplica un ciclo térmico completo a las juntas de tubo a placa de tubos, los cabezales y los elementos de expansión, y el daño por fatiga se acumula independientemente del cuidado con el que se haya ejecutado la reparación. Reducir el número de ciclos innecesarios y mantener las velocidades de rampa dentro de la curva del fabricante no cuesta nada y extiende directamente el intervalo entre fugas.
Tendencia semanal de la química y la temperatura del gas de salida: una caldera con fugas casi siempre aparece como un cambio de tendencia semanas antes de que aparezca como agua en el suelo.
Una vez que la decisión pasa de la reparación al reemplazo, la pregunta sobre el abastecimiento se vuelve práctica: ¿quién puede entregar una pieza de presión que se ajuste a los conductos existentes, cumpla con los requisitos aplicables de calderas y recipientes a presión y llegue dentro del período de interrupción? La respuesta suele ser un fabricante de equipos originales en lugar de un taller de fabricación general, por tres razones.
La primera es la calificación. Un banco de calderas de calor residual es un componente de límite de presión y el fabricante necesita las aprobaciones de diseño y fabricación que se aplican a su jurisdicción. En China, eso significa una licencia de fabricación de recipientes a presión de clase tres para trabajos domésticos y un estampado ASME para equipos exportados o proyectos financiados internacionalmente. Un fabricante general de acero no puede suministrar legítimamente esa pieza, por muy competitiva que parezca la cotización.
El segundo es el conocimiento del proceso. Las superficies de transferencia de calor del lado del gas fallan de maneras específicas en industrias específicas, y un fabricante que haya suministrado aplicaciones de hornos de coque, sinterización y soplado de oxígeno ya conocerá los patrones de erosión e incrustaciones. Esa experiencia se refleja en el espaciado de los tubos, la colocación del soplador de hollín, el recorrido de la junta de expansión y el margen de temperatura del extremo frío, todos los cuales son invisibles en un plano de disposición general pero decisivos en el servicio.
El tercero es el alcance de la entrega. La reparación o reemplazo de una fuga generalmente necesita más que un paquete: necesita modificaciones de conductos, soportes estructurales, aislamiento, detalles refractarios, tomas de instrumentación y soporte para la puesta en servicio. Trabajar con un único proveedor que diseña, fabrica, instala y pone en marcha elimina el riesgo de interfaz entre tres o cuatro contratistas distintos.
Al evaluar proveedores potenciales, solicite evidencia en lugar de afirmaciones: calificaciones por escrito de recipientes a presión y calderas, el equipo de fabricación interno que determina la calidad conjunta alcanzable y una lista de referencias de plantas que funcionan con condiciones de gas comparables. Un fabricante con su propio horno de soldadura fuerte, capacidad de bobinado de aletas y línea de producción de tubos de calor tiene control directo sobre las uniones que causan la mayoría de las fugas en el extremo frío, lo cual es una diferencia significativa con respecto a un proveedor que subcontrata esas operaciones.
Para las plantas que operan a nivel internacional, la conversación sobre abastecimiento también debe confirmar la práctica de documentación: certificados de materiales, especificaciones de procedimientos de soldadura y registros de calificación, informes de pruebas no destructivas, certificados de pruebas hidrostáticas y planos de construcción. Esos documentos son los que pedirá un inspector y su ausencia puede retrasar la puesta en servicio mucho después de que el equipo haya llegado al sitio.
Finalmente, el precio debe evaluarse sobre una base de costo total que incluya el rendimiento de recuperación de calor entregado, el intervalo esperado entre intervenciones de mantenimiento y el tiempo de respuesta del proveedor para los repuestos. Un paquete más barato que tapa el extremo frío con productos de corrosión en un plazo de dieciocho meses no es nada más barato.
Obtenga piezas de presión de un fabricante calificado de calderas y recipientes a presión con producción conjunta interna; la documentación y la calidad de las juntas no se pueden inspeccionar en el trabajo de un subcontratista después de la entrega.
En cientos de trabajos de inspección y reparación, se repiten los mismos cinco errores. Cada uno de ellos es económico de evitar y costoso de repetir.
Cada uno de estos errores tiene una lógica de corto plazo detrás: presión de tiempo, presión presupuestaria, una ventana de interrupción que ya se está agotando. El problema es que el coste del error recae en el siguiente presupuesto de mantenimiento, a menudo durante una campaña de producción, cuando la planta menos puede permitirse una parada no planificada.
Una simple disciplina resuelve la mayoría de ellos: antes de cerrar cualquier reparación, registrar el mecanismo, el método de reparación, la medida que la justificó y el cambio operativo que evitará que se repita. Diez minutos de documentación al final de una reparación es la inversión en confiabilidad más barata disponible para una planta.
Cada reparación de fugas debe cerrarse con un mecanismo registrado y un cambio operativo correspondiente; de lo contrario, la misma fuga simplemente se programa para una fecha posterior.
Dos páginas que vale la pena mantener abiertas mientras se prepara una decisión sobre reparación o reemplazo:
Ambas páginas asumen el mismo punto de partida que este artículo: comprender el mecanismo y luego elegir el equipo.
Las buenas decisiones de abastecimiento comienzan con un mecanismo de falla claro: lleve el análisis de gas, el mapa de espesor y el historial de fugas a la primera conversación con el proveedor.
Reparar una caldera con fugas es una secuencia de decisiones, no una tarea única. Identifique la ubicación, confirme el mecanismo, elija una reparación que elimine la causa y registre el cambio operativo que evita que regrese. Cuando los datos de espesor y la frecuencia de fugas indiquen que la unidad está terminada, trate el reemplazo como un proyecto de ingeniería con una posición de proceso, una carga de polvo y un punto de rocío ácido adjunto, y especifique el equipo con esos números en lugar de con una página de catálogo.
Las plantas que siguen esa secuencia suelen sufrir menos fugas, interrupciones más cortas y un intervalo más largo entre intervenciones importantes. Las plantas que persiguen el agua en lugar del mecanismo vuelven a ver la misma fuga, normalmente poco después del siguiente reinicio y normalmente en el momento menos conveniente del año de producción. La diferencia entre los dos no es el presupuesto; es el orden en que se hacen las preguntas.
Pregunte sobre el mecanismo antes que el método y sobre el diseño antes que el precio; ese orden por sí solo evita la mayoría de las fugas repetidas en la caldera.
Si tiene alguna pregunta, complete el formulario de contacto al final de la página y contáctenos.
Le ayudaremos a avanzar hacia el éxito.

Zona de aglomeración industrial de alta tecnología de Maqiao Norte, ciudad de Jingjiang, ciudad de Taizhou, provincia de Jiangsu

+86-18752676699 / +86-13961025664